
Inserts filetés
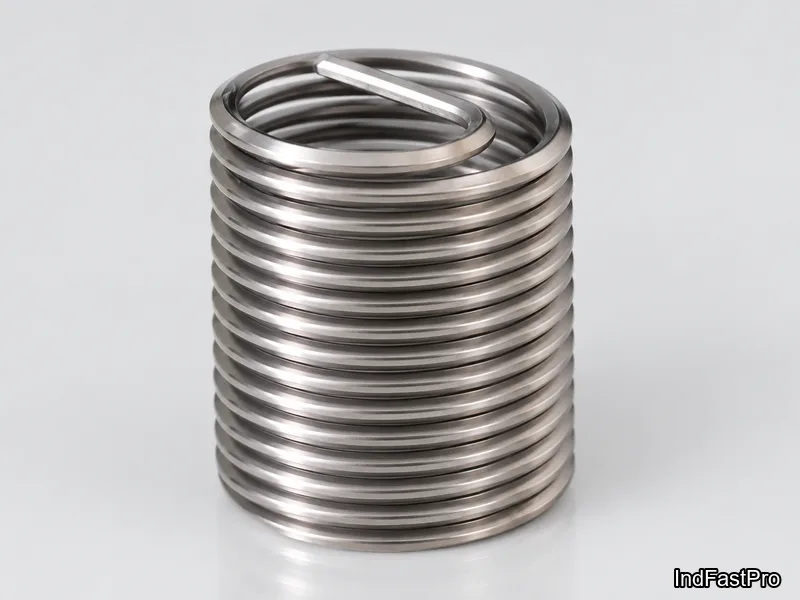
Composants de fixation mécanique installés dans un trou préparé pour fournir des filetages internes résistants et réutilisables dans des matériaux de base tendres, minces ou fréquemment entretenus. Les versions autotaraudeuses coupent ou forment leur propre filetage dans le trou d’accueil, réduisant ou supprimant le besoin de pré-taraudage.
Dernière mise à jour : 2026-11
Caractéristiques
Gamme actuellement disponible — périmètre de fourniture confirmé par le fabricant ; toute exigence hors périmètre est confirmée par devis.
| filetage | Dans les équipements d'automatisation compacts, M3, M4, M5 et M6 sont courants.; Pour des structures de machines plus robustes, des tailles M8 ou plus peuvent être utilisées. |
|---|---|
| size range | Deux inserts avec le même filetage intérieur M6 peuvent avoir des diamètres extérieurs, des longueurs, des caractéristiques de coupe, des couples de montage limites et des performances d'extraction différents. |
| installation method | Méthode d'installation : emmanchement à presse, autotaraudage, insertion à chaud, ultrasons, moulage en place ou autre procédé approprié. |
| base materials | Ils sont couramment utilisés dans l'aluminium, les métaux tendres, les plastiques techniques et les applications de réparation où un filetage intérieur plus résistant ou plus durable est nécessaire. Certains modèles d'inserts autotaraudés peuvent aussi être utilisés dans des matériaux moulés ou peu ductiles, mais ces applications exigent une préparation soignée du trou pilote, un bon alignement et un couple de montage contrôlé. |
Matériaux
- Pour les pièces imprimées en 3D et les boîtiers en plastique, les inserts à sertir à chaud en laiton comptent parmi les choix les plus courants.; Les inserts filetés sont généralement fabriqués en acier inoxydable, en acier au carbone, en laiton et dans d'autres matériaux techniques.
Guide de sélection
Les inserts filetés se choisissent d'abord par matériau support et procédé d'installation, puis par taille de filetage. Chaque type ci-dessous porte ses propres éléments de preuve collectés.
Choisir d'abord par matériau support, puis par la contrainte déterminante
La règle de matériau du guide collecté prime : l'insert doit convenir au matériau support — les inserts thermofusibles en laiton sont le choix par défaut pour les plastiques et les impressions 3D, les inserts fil et autotaraudeurs renforcent l'aluminium et les métaux tendres, et l'inox justifie son surcoût en service humide, extérieur, en laboratoire ou lié à l'alimentaire. Ensuite, la contrainte d'assemblage choisit le type : réparer un filetage arraché en conservant la taille de vis pointe vers les inserts fil (alésage taraudé STI) ou les inserts à clavettes ; sauter l'opération de taraudage pointe vers les autotaraudeurs ; l'anti-rotation sous couple et vibration pointe vers les clavettes enfoncées dans le support ; une meilleure tenue à l'extraction et au couple dans la branche autotaraudeuse pointe vers la variante lourde.
Sur tôle, les écrous de rivet expansifs se posent d'un seul côté et se déforment plastiquement pour un serrage ferme — la source collectée les circonscrit aux assemblages à hauteur contrainte et à la fixation à faible couple, avec une résistance de liaison modérée. Leur gamme de tailles va de M2.5 à M12 selon l'usage (M2.5–M4 électronique compacte et capots, M5–M6 supports d'automatisation généraux, M8–M12 bâtis de machines et fixations lourdes), et la table d'installation collectée donne par taille le diamètre de perçage pilote, la profondeur et les notes de couple comme points de départ d'ingénierie — le dessin produit fait foi pour la série.
Garder la vis comme fusible : engagement et arrachement dans les supports tendres
Un assemblage fileté doit être dimensionné pour que la vis casse avant que le filetage n'arrache — des flancs arrachés se déforment progressivement et donnent peu d'avertissement, tandis que la rupture d'une vis est soudaine et facile à détecter. Deux règles de famille y servent. L'engagement : au moins 1,0× le diamètre nominal pour des écrous en acier, mais 1,5× ou plus quand le matériau taraudé est de l'aluminium, de la fonte ou un autre métal plus tendre — le raccourci 1,0× ne vaut que pour de l'acier dans de l'acier, et les un à deux premiers filets en prise portent déjà environ 35–50 % de la charge axiale. L'appariement : que l'écrou (ou la pièce taraudée) soit plus résistant que la vis est l'intention de conception — améliorer la vis seule, sans améliorer l'écrou ni l'engagement, déplace le mode de ruine de la traction de la vis vers l'arrachement du filetage.
Les supports tendres perdent aussi du serrage après montage. L'enfoncement — l'aplanissement plastique de la rugosité de surface sous la portée de l'écrou et dans les filets — fait s'échapper la précharge dans l'aluminium, et davantage encore dans les plastiques, qui fluent sous contrainte soutenue. Les contre-mesures s'échelonnent avec le risque : rondelles trempées larges ou têtes à collerette répartissent la charge de portée dans l'aluminium ou le magnésium ; les bossages en plastique ou composite appellent un limiteur de compression en acier ou, quand le support ne peut porter le filetage du tout, les inserts de cette famille restent le remède le plus solide. Les calculs d'arrachement complets et la table d'appariement figurent dans le guide de connaissance sur les métaux tendres, sous Guides associés.
Commande & documents
Documents
Sur demande, les expéditions sont accompagnées de certificats matière (mill test certificate), de rapports dimensionnels et de rapports d’essai au brouillard salin, avec une traçabilité complète des lots depuis la matière première jusqu’au produit fini. Le management de la qualité suit la liste de conformité confirmée : ISO 9001:2015, RoHS, REACH. Le jeu exact de documents est confirmé à la commande.
Devis
- La famille de fixations (Inserts filetés) avec la désignation normale de votre dessin — DIN / ISO / JIS / ASTM / ANSI, ou un dessin pour les pièces spéciales.
- Dimensions (diamètre et longueur), type de filetage (métrique ou pouce), classe de résistance ou grade, et revêtement ou finition.
- Quantité par dimension et date de livraison visée.
- Pays de destination et documents requis le cas échéant (par ex. un certificat matière) afin que le devis les inclue.
Échantillons & approvisionnement
Les échantillons partent en 3 à 5 jours pour que vous puissiez vérifier l’ajustage et la finition avant d’engager une série. La quantité minimale de commande est de 1 000 pièces par article. Les pièces standard en série partent en 15 à 25 jours ; les pièces OEM personnalisées en 30 à 45 jours. Les quantités ou variantes hors gamme standard sont confirmées au devis.
Stockage & expédition
Les pièces sont emballées pour l’export et expédiées directement de l’usine vers des acheteurs en Europe, en Asie, dans les Amériques et au Moyen-Orient. Conservez les fixations au sec et à l’abri jusqu’au montage, et gardez les pièces revêtues dans leur emballage jusqu’à l’emploi ; des exigences d’emballage ou de conservation spécifiques peuvent être indiquées à la commande et sont confirmées au devis.
Foire aux questions
Comment choisir entre les types d'inserts filetés ?
Partez du matériau support : inserts thermofusibles en laiton pour les thermoplastiques et les impressions 3D ; inserts fil, autotaraudeurs ou à clavettes pour l'aluminium, la fonte et l'acier. Puis la contrainte : conserver la taille de vis lors d'une réparation pointe vers les inserts fil (taraudage STI), sauter le pré-taraudage vers les autotaraudeurs, l'anti-rotation sous vibration vers les clavettes, et l'installation d'un seul côté dans la tôle vers les écrous de rivet expansifs.
Ces inserts suivent-ils une norme DIN ou ISO ?
La plupart des types de cette famille sont désignés par leur mécanisme plutôt que par un numéro de norme unique dans nos sources collectées, et nous n'imprimons pas d'attributions de norme que nous ne pouvons étayer. Si une norme s'applique à votre projet, nommez-la dans la demande — nous confirmerons la série équivalente au devis.
Quelles sont la quantité minimale et le délai pour les inserts filetés ?
Les conditions commerciales pour cette famille sont confirmées au devis avec le type, la taille de filetage, le matériau et les détails du support — indiquez dans la demande le type d'insert, la taille et le pas du filetage intérieur, le matériau dans lequel l'insert est posé, le procédé d'installation disponible, et la quantité par dimension.
Demander un devis
Obtenez des prix directs usine de fabricants vérifiés.
Ce qu’il faut inclure dans votre demande
- ✓ Norme et classe de qualité (ex. DIN 912, ISO 4762, classe 8.8) — ou un dessin pour les pièces spéciales.
- ✓ Dimensions, longueurs et type de filetage (métrique ou pouce).
- ✓ Quantité par dimension et votre délai de livraison souhaité.
- ✓ Pays de destination, ainsi que toute exigence de revêtement ou de finition.
- ✓ Les documents dont vous avez besoin avec l’expédition (par ex. un certificat matière) afin que le devis les inclue.
- ✓ Votre demande parvient directement à l’équipe de l’usine par e-mail et reçoit une réponse sous 24 heures.
- ✓ Prix directs usine
- ✓ Spécifications standard et sur mesure
- ✓ Exportation directe d'usine vers des acheteurs en Europe, en Asie, en Amérique et au Moyen-Orient
- ✓ Toutes les familles de fixations