
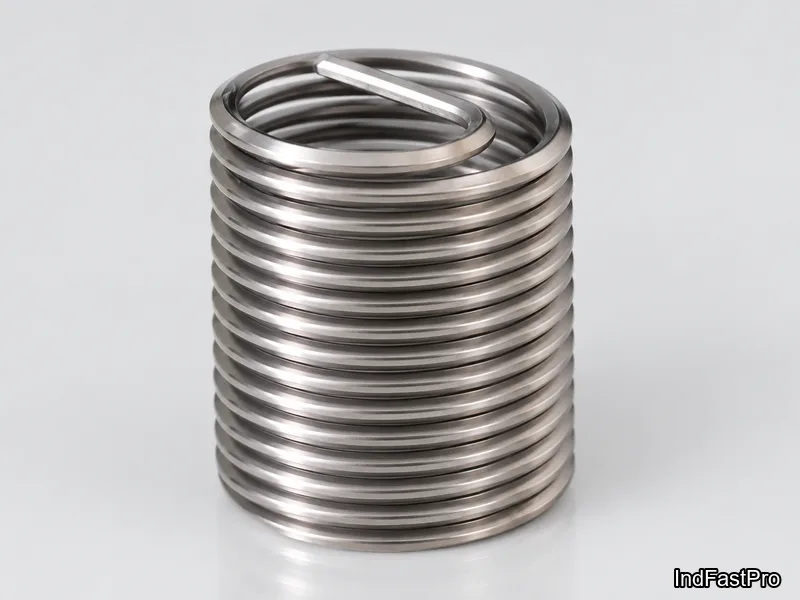
ねじインサート
加工した穴に取り付ける機械的締結部品で、柔らかい、薄い、またはメンテナンス頻度の高い母材に強固で再利用可能なめねじを提供します。セルフタッピングタイプは受け穴に自らねじを切る・形成するため、事前のタップ加工を削減または不要にします。
最終更新: 2026-11
仕様
現在供給可能な範囲 — メーカー確認済みの供給範囲です。範囲外のご要望は見積にて確認いたします。
| ねじ山 | コンパクトな自動化装置では、M3、M4、M5、M6が一般的です。; より強度の高い機械構造には、M8以上のサイズが使われることがあります。 |
|---|---|
| size range | 同じM6内ねじを持つ2つのインサートでも、外径、長さ、切削特性、装着トルク限度、抜出し性能は異なる場合があります。 |
| installation method | 取付方法:圧入、自ねじ切り、ヒートセット(heat-set)、超音波、モールドイン(成形時挿入)またはその他の適切な方法。 |
| base materials | より強く耐久性のある内ねじが必要なアルミニウム、軟金属、エンジニアリングプラスチック、修理用途に一般的に使用されています。自ねじ切りタイプのインサートには鋳物や低延性材料にも使える設計がありますが、これらの用途では下穴の慎重な準備、適切な芯出し、制御された装着トルクが必要です。 |
材質
- 3Dプリント部品やプラスチック筐体では、真鍮のヒートセットインサートが最も一般的な選択肢の一つです。; ねじインサートは、ステンレス鋼、炭素鋼、真鍮などの工学材料で作られるのが一般的です。
選定ガイド
インサートは母材と設置工程を先に決め、ねじサイズはその後に選びます。以下の各タイプにはそれぞれ収集ソースの根拠があります。
母材を先に、次に決定的な制約で選ぶ
収集ガイドの材質ルールが最初に効きます。インサートは母材と適合しなければなりません — 真鍮のヒートセットインサートはプラスチックと3Dプリントの標準、ワイヤーインサートと自切インサートはアルミや軟質金属の補強、ステンレスは湿潤・屋外・実験室・食品関連の使用でその価格に見合います。次に接合部の制約がタイプを選びます。ねじサイズを保ったままのねじ山修復にはワイヤーインサート(STIタップ穴)かキーロックインサート、タップ作業の省略には自切インサート、トルクと振動に対する回転防止には母材に圧入するキーロックのキー、自切系でより高い抜け防止とトルク耐性には重負荷タイプを指します。
薄板金属にはエキスパンションリベットナットが片側から設置でき、塑性変形して密着します — 収集ソースはこれを高さ制限のある接合部と、中程度の接合強度での低トルク締結に位置づけています。サイズ対応は用途別にM2.5–M12(M2.5–M4は小型電子機器とカバー、M5–M6は一般自動化ブラケット、M8–M12は機械ベースと重工具)、収集された設置表にはサイズごとの下穴径・深さ・トルクの注記が工学的な出発点として載っています — 生産使用では製品図面が優先します。
ボルトをヒューズに: 軟質母材での噛み合いとねじ山のせん断
ねじ接合部は、ねじ山がせん断される前にボルトが切れるよう寸法設計すべきです — せん断されたねじ山は徐々に変形してほとんど警告を示さず、ボルトの破断は突然で発見しやすいためです。これに役立つファミリーレベルの規則が2つあります。噛み合い: 鋼ナットでは呼び径の1.0×以上、ただしタップする材料がアルミ、鋳鉄その他の軟質金属の場合は1.5×以上 — 1.0×の簡則は鋼対鋼でのみ成り立ち、噛み合う最初の1〜2山だけで軸荷重の約35–50%を既に担います。組合せ: ナット(またはタップ部材)をボルトより強くするのが設計意図です — ナットや噛み合いを強めずにボルトだけ等級アップすると、破壊モードはボルトの引張からねじ山のせん断へ移ります。
軟質母材は締め付け後にもクランプ力を失います。沈み込み — ナット座面とねじ部での表面粗さの塑性的な平坦化 — はアルミで予締付力を消耗し、持続応力下でクリープするプラスチックではさらに顕著です。対策はリスクに応じて選びます。幅の広い焼入れワッシャーまたはフランジ頭部がアルミやマグネシウムでの座面荷重を分散し、プラスチックや複合材のボスには鋼製の圧縮リミッターが必要で、母材がまったくねじを持てない場合には、このファミリーのインサートがより確実な対策として残ります。せん断計算の全体と組合せ表は関連ナレッジの軟質金属ガイドにあります。
発注と書類
書類
ご要望に応じて、出荷にはミルテスト証明書(製造検査証明書)、寸法検査報告書、塩水噴霧試験報告書を添付できます。原材料から完成品までロット単位の完全なトレーサビリティを提供します。品質マネジメントは確認済みの適合リストに従います:ISO 9001:2015、RoHS、REACH。書類の正確なセット内容は受注時に確認します。
お見積り
- ファスナーのファミリー(ねじインサート)と図面に記載の規格呼び — DIN / ISO / JIS / ASTM / ANSI、特注品は図面そのもの。
- サイズ(径と長さ)、ねじ種類(メートルまたはインチ)、強度区分・等級、そして表面処理・仕上げ。
- サイズごとの数量と希望納期。
- 納入国と、必要な書類(例:ミルテスト証明書)。見積書に含めてご提示します。
サンプルと供給
サンプルは3〜5日で出荷します。ロット発注の前に、はめ合いと仕上がりをご確認いただけます。最小ロットは1品目につき1,000個です。標準品の量産は15〜25日、カスタムOEM品は30〜45日で出荷します。標準範囲外の数量やバリエーションは見積時に確認します。
保管と出荷
部品は輸出用に梱包され、欧州・アジア・アメリカ・中東のバイヤーへ工場から直接出荷されます。ファスナーは取り付けまで乾燥した保護された環境で保管し、表面処理品は使用まで包装のままお保ちください。特別な梱包・防錆要件は受注時にご指示いただけます。見積時に確認いたします。
よくある質問
インサートのタイプはどう選べばよいですか?
母材から始めます。熱可塑性プラスチックと3Dプリントには真鍮のヒートセットインサート、アルミ・鋳物・鋼にはワイヤー・自切・キーロックインサートです。次に制約です。修理でねじサイズを保つにはワイヤーインサート(STIタップ)、下穴タップの省略には自切、振動下の回転防止にはキーロック、薄板への片側設置にはエキスパンションリベットナットが適します。
これらのインサートはDINやISO規格に従いますか?
このファミリーの多くのタイプは、収集ソースでは単一の規格番号ではなく機構で呼ばれており、根拠のない規格表記は行いません。プロジェクトに適用される規格があればRFQにご記載ください。見積もりで同等のシリーズを確認します。
インサートのMOQと納期はどのくらいですか?
このファミリーの商務条件は、タイプ・ねじサイズ・材料・母材の詳細とともに見積もりで確定します。RFQにはインサートタイプ、内ねじ径とピッチ、設置対象の材料、利用可能な設置方法、サイズごとの数量を記載してください。
見積を依頼する
認証済みメーカーから工場直納価格を入手してください。
お問い合わせに含めていただきたい内容
- ✓ 規格と強度区分(例: DIN 912、ISO 4762、8.8)— 特殊品は図面があると確実です。
- ✓ サイズ、長さ、ねじの種類(メートルまたはインチ)。
- ✓ サイズごとの数量と希望納期。
- ✓ 納品先国と、表面処理・仕上げの要件(あれば)。
- ✓ 出荷時に必要な書類(例:ミルテスト証明書)があればご指定ください。見積書に含めてご提示します。
- ✓ お問い合わせはメールで直接工場チームに届き、24時間以内に回答します。
- ✓ 工場直納価格
- ✓ 標準・カスタム仕様
- ✓ 欧州・アジア・アメリカ・中東のバイヤーへの工場直輸出
- ✓ 全締結部品ファミリー対応