
表面處理與塗層
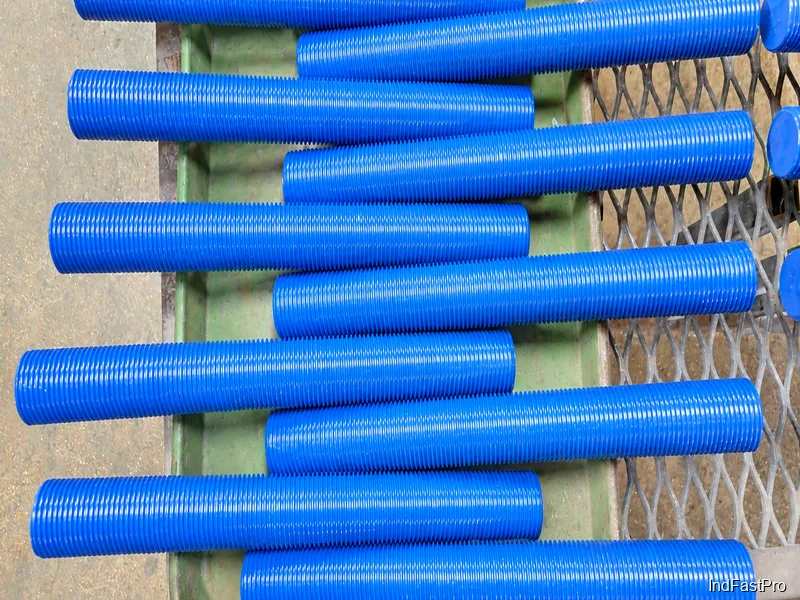
鋼製緊固件的表面處理與塗層服務,包括鋅鋁片塗層(zinc flake)、皮膜油處理、鎘電鍍與電鍍鋅。塗層依產業與 OEM 標準規範,明訂鹽霧測試時數、膜厚等級與摩擦係數要求。
最近更新: 2026-11
規格
目前可供應範圍 — 經負責人確認的供貨範圍;超出範圍的需求將依報價確認。
| 最小起訂量 | per batch (carried with fastener order) |
|---|---|
| 交期 | +5-10 days per batch (with fastener order) |
| 參考價格 | quoted per batch/ton (no unit price published) |
| 最高使用溫度 | electro-galvanized post-treatment <=80°C; Dacromet/Dacro curing ~300°C; phosphating 60-90°C |
材料
- 鋼
選型指引
表面處理為什麼被指定規格、常見鍍層系統如何比較,以及熱浸鍍鋅標準對訂單的實際要求。
取捨:成本與耐蝕性
鋼製螺栓與螺絲做表面處理,主要是為了提升耐蝕性。每種處理的耐蝕等級不同,且通常耐蝕性越高、成本越高。耐蝕性以標準中性鹽霧試驗(NSS)量測,規範見 ASTM B117 或 ISO 9227 等標準:零件在鹽霧環境中放置規定時數後進行目視檢查。
某製造商對其出貨量最大的五種表面處理的相對比較(成本以其自身出貨量為指數基準;時數為典型 NSS 範圍)顯示了差距:磷酸錳皮膜+防鏽油指數 1、耐鹽霧 2–72 小時;電鍍鋅指數 2、72–384 小時;鋅鎳合金指數 6、約 1000 小時;鎘電鍍指數 9、72–168 小時;鋅鋁片狀塗層指數 12、240–1000 小時。成本指數只能當數量級參考——隨批量浮動——但「時數」欄是將表面處理對應到緊固件實際使用環境的第一道可用篩選。
買家最常指定的五種表面處理
磷酸鹽皮膜+防鏽油是液浴化學轉化處理後再上保護油。它是成本最低的選項,形成適合搬運、包裝、倉儲與一般乾燥環境的黑色薄皮膜,略微提升潤滑性,對硬化件的氫脆風險也非常低。
電鍍鋅是鋅離子從溶液中在陰極沉積的製程,用途廣泛:較薄的鍍層適合乾燥室內環境,較厚的鍍層對應潮濕戶外與鹽分暴露。其表面略粗,相對裸鋼會降低潤滑性——可藉密封劑與潤滑劑將兩者補回。它已知的缺點是高強度硬化件的氫脆:電鍍過程中鋼材表面會產生氫,因此電鍍規範都包含鍍後烘箱去氫,依鍍層厚度可長達 24 小時以上(參考 ASTM B850)。
鋅鎳合金電鍍是在鋼材表面鍍上 8–14 µm、含鎳 12–16% 的合金層,再經三價鉻鈍化與封閉後處理。其耐蝕性可達傳統鍍鋅的十倍,並具耐磨性,已作為毒性較低的鎘替代方案普及,在新的法規下成為汽車與軍用車輛設計者的轉向選擇。
片狀(鋅鋁)塗層以非電解方式施工(浸漬離心或噴塗後烘烤),完全避開電鍍浴的氫暴露,耐鹽霧可達 240–1000 小時。鎘電鍍曾廣泛用於商用與軍用緊固件,因毒性已幾乎從商用產品中消失,並退出新的軍用設計;目前僅剩 AMS QQ-P-416 等舊規範的延續需求。
熱浸鍍鋅:A153 與 F2329 不是可互換的標註
ASTM A153 與 ASTM F2329 都規範離心除鋅硬體的熱浸鍍鋅——離心工序讓螺紋不被多餘鋅液堵塞。兩者的差別不在製程,而在品質框架的嚴謹程度:F2329 專為緊固件編寫,在類似 A153 的基礎上疊加額外要求。訂單若指定 F2329,必須明確寫明批類型——批次批或生產批(並依 F1470 標明偵測型/預防型製程類別)——因為語意不清時供方將套用固定的抽樣數量,可能在交貨時產生認證缺口。
F2329 補充了 A153 沒有的要求:每個批次批都須做必測的平刃刀附著力試驗(A153 僅在出現可見問題時才測);3/8 吋及以下的緊固件與螺母鍍層厚度更高(平均 1.5 mil,A153 為 1.4);最重要的是 A394 級螺栓在補充要求 1 之下(平均 2.8 mil,A153 C 級為 2.1);除非客戶指定空冷,所有零件須水淬;鍍浴平均溫度須記錄並告知客戶;交貨時的認證文件包也更完整。
給買家的兩點實務提示。第一是外觀:結瘤、失光、啞灰色塊或輕微色差在兩項標準下都不是缺陷——以美觀變異退回合格零件是現場有紀錄的失敗模式。第二是氫脆:兩項標準以同樣兩種方式預防(酸洗後鍍前烘烤,或噴砂搭配閃洗),但氫脆試驗方法不同(A143 第 9 條對 F606 楔形試驗),因此指定 F2329 用於高強度緊固件訂單前,應先確認實驗室具備對應能力。
訂購與文件
文件
應需求,出貨可隨附材質證明書(mill test certificate)、尺寸檢驗報告與鹽霧試驗報告,並提供自原材料至成品的完整批次追溯。品質管理遵循已確認的合規清單:ISO 9001:2015、RoHS、REACH。實際隨附文件組合於訂單確認。
詢價報價
- 緊固件類別(表面處理與塗層)與圖紙上的標準規格標示 — DIN / ISO / JIS / ASTM / ANSI;特製件請提供圖紙。
- 尺寸(直徑與長度)、螺紋類型(公制或英制)、強度等級,以及表面處理或塗層。
- 每個尺寸的數量與目標交期。
- 目的國與隨貨所需文件(例如材質證明書),以便報價一併納入。
樣品與供貨
樣品於 3–5 天內寄出,供您在批量訂購前確認配合度與外觀。最低訂購量為每品項 1,000 件。標準品量產 15–25 天出貨;客製 OEM 件 30–45 天出貨。標準範圍外的數量或規格變體於報價時確認。
儲存與運送
產品以出口包裝出貨,由工廠直送歐洲、亞洲、美洲與中東買家。緊固件請存放於乾燥、受保護處直至安裝;表面處理件請保持原包裝至使用時。特殊包裝與防鏽保存要求可在訂單上載明,並於報價時確認。
常見問題
鋅鋁片塗層與電鍍鋅該如何選擇?
鋅鋁片以非電解方式施工,可避免電鍍對高強度淬硬零件造成的氫脆風險,並達到更長的鹽霧時數。電鍍鋅則是環境較溫和時更經濟、通用的選擇。請在 RFQ 中註明零件硬度與耐蝕目標(若有規定則含鹽霧時數),報價時會確認塗覆系統。
鹽霧時數應該規定多少?
時數是初步篩選條件而非保證:公開的規格要求從磷化皮膜+防鏽油件的數小時,到鋅鋁片與鋅鎳系統的數百小時不等。請規定緊固件實際所處的環境——若圖紙有標示,則精確指定標準與厚度等級(例如 ASTM B633 或 GMW3179)——而非直接選擇最高的數字。
塗層詢價單應註明哪些內容?
施加塗層的緊固件、塗覆系統或耐蝕性目標、適用的管理標準及其厚度等級,以及交貨時所需的試驗報告(鹽霧試驗報告屬標準文件)。確認清單外的塗層於報價時確認。
索取報價
向通過驗證的製造商直接取得工廠價。
詢價時請提供以下資訊
- ✓ 標準與性能等級(如 DIN 912、ISO 4762、8.8 級)——客製件請附圖面。
- ✓ 尺寸、長度與螺紋種類(公制或英制)。
- ✓ 各尺寸的數量與期望交期。
- ✓ 目的地國家,以及塗層或表面處理需求。
- ✓ 出貨時需要隨附的文件(例如:材質證明書),請一併告知,報價將予以包含。
- ✓ 您的詢價將以電子郵件直接送達工廠團隊,並於 24 小時內回覆。
- ✓ 工廠直營價格
- ✓ 標準規格與客製規格皆可承接
- ✓ 工廠直銷出口至歐洲、亞洲、美洲及中東買家
- ✓ 全系列緊固件支援