
Tratamentos de Superfície e Revestimentos
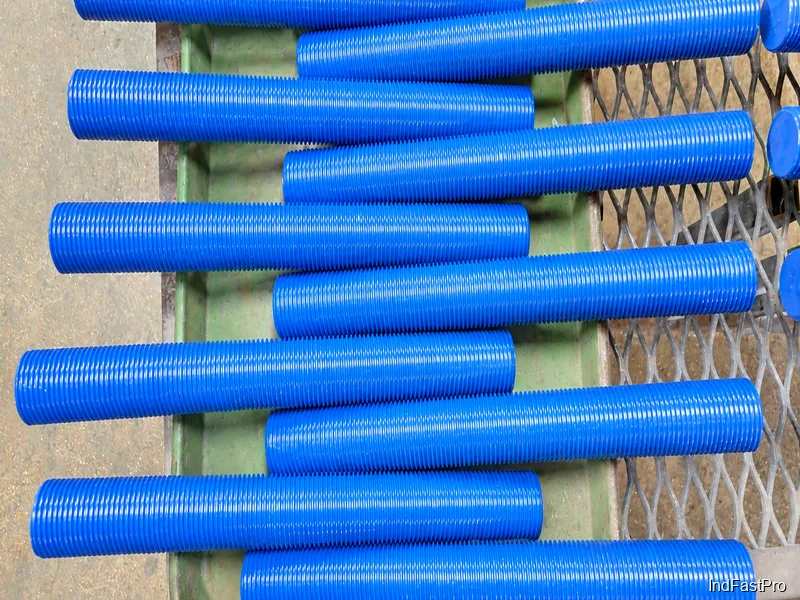
Serviços de tratamento de superfície e revestimento para fixações de aço, incluindo zinco em flocos (zinc flake), fosfatização com óleo, cadmiagem eletrolítica e zincagem eletrolítica. Os revestimentos são especificados por normas do setor e OEM, com horas de névoa salina definidas, classes de espessura e requisitos de coeficiente de atrito.
Última atualização: 2026-11
Especificações
Gama atualmente disponível — escopo de fornecimento confirmado pelo fabricante; requisitos fora desta gama são confirmados por orçamento.
| quantidade mínima de pedido | per batch (carried with fastener order) |
|---|---|
| prazo de entrega | +5-10 days per batch (with fastener order) |
| preço a partir de | quoted per batch/ton (no unit price published) |
| temperatura máxima | electro-galvanized post-treatment <=80°C; Dacromet/Dacro curing ~300°C; phosphating 60-90°C |
Materiais
- aço
Orientação de seleção
Por que os acabamentos são especificados, como os sistemas de revestimento comuns se comparam e o que as normas de galvanização a fogo realmente exigem de um pedido.
A troca: custo versus resistência à corrosão
Os acabamentos de superfície são aplicados a parafusos e prisioneiros de aço principalmente para melhorar a resistência à corrosão. Cada acabamento oferece um nível diferente e, em geral, quanto maior a resistência, maior o custo. A resistência é medida pelo ensaio padrão de névoa salina neutra (NSS), especificado em normas como ASTM B117 ou ISO 9227: as peças ficam expostas à névoa salina por um número determinado de horas e depois são examinadas visualmente.
A comparação relativa de um fabricante para os cinco acabamentos que mais envia (custos indexados ao seu próprio volume; horas = faixas NSS típicas) mostra o intervalo: fosfato de zinco + óleo no índice 1 com 2–72 horas; zincagem eletrolítica em 2 com 72–384 horas; zinco-níquel em 6 com cerca de 1000 horas; cádmio em 9 com 72–168 horas; lamelas de zinco em 12 com 240–1000 horas. Trate os índices de custo como uma ordem de grandeza — variam com o volume — mas a coluna de horas é um primeiro filtro útil para adequar o acabamento ao ambiente que o fixador realmente enfrentará.
Os cinco acabamentos mais especificados
Fosfato de zinco + óleo é um processo de conversão química em banho líquido seguido de óleo protetor. É a opção de menor custo: um revestimento preto e fino adequado para manuseio, embalagem, armazenamento e ambientes secos cotidianos; aumenta ligeiramente a lubrificação e apresenta risco muito baixo de fragilização por hidrogênio em peças temperadas.
A zincagem eletrolítica é a deposição catódica de zinco a partir de uma solução iônica. É versátil: camadas mais finas atendem ambientes internos secos; camadas mais espessas, exposição externa úmida e salina. A superfície é moderadamente rugosa, o que reduz a lubrificação em relação ao aço nu — selantes e lubrificantes recuperam ambas as propriedades. A desvantagem conhecida é a fragilização por hidrogênio em peças temperadas de alta resistência: o hidrogênio é produzido na superfície do aço durante a galvanoplastia, por isso as especificações incluem um recozimento após o revestimento, que pode levar 24 horas ou mais conforme a espessura (referência: ASTM B850).
O zinco-níquel consiste em uma camada de 8–14 µm de liga com 12–16% de níquel junto ao aço, coberta por passivação trivalente e camada final. Oferece resistência à corrosão até 10 vezes a do zinco convencional, além de resistência ao desgaste, e consolidou-se como a alternativa menos tóxica ao cádmio para a qual convergem projetistas automotivos e de veículos militares sob novas regulações.
As lamelas de zinco são aplicadas sem eletrólise (mergulho-centrifugação ou pulverização, seguida de cura), evitando por completo a exposição ao hidrogênio do banho de galvanoplastia, e alcançam 240–1000 horas de névoa salina. O cádmio, antes amplamente especificado em fixadores comerciais e militares, praticamente desapareceu dos produtos comerciais por sua toxicidade e foi retirado de novos projetos militares; as chamadas remanescentes são requisitos legados AMS QQ-P-416.
Galvanização a fogo: A153 e F2329 não são indicações intercambiáveis
Tanto a ASTM A153 quanto a ASTM F2329 regulam a galvanização a fogo de peças centrifugadas — a centrifugação mantém as roscas livres de excesso de zinco. A diferença não está no processo, mas no rigor da estrutura de qualidade: a F2329 foi escrita especificamente para fixadores e acrescenta requisitos sobre uma base semelhante à A153. Se a F2329 constar do pedido, o tipo de lote deve ser declarado explicitamente — lote de lote ou lote de produção (com tipos de processo Detecção/Prevenção conforme F1470) — porque a ambiguidade fixa o fornecedor em um tamanho de amostra padrão e pode criar lacunas de certificação na entrega.
A F2329 acrescenta requisitos que a A153 não tem: ensaio de aderência com faca obrigatório em cada lote (a A153 ensaia apenas com evidência visível de problema); maior espessura de revestimento para fixadores e porcas até 3/8 de polegada (1,5 mils de média contra 1,4 da A153) e, mais significativamente, para parafusos classe A394 sob o Requisito Suplementar 1 (2,8 mils de média contra 2,1 da A153 classe C); têmpera em água de todas as peças, salvo resfriamento ao ar especificado pelo cliente; temperatura média do banho registrada e comunicada ao cliente; e um pacote de certificação mais completo na entrega.
Duas notas práticas para compradores. Primeiro, a aparência: irregularidades, opacidade, áreas cinzas ou leve variação de cor não são defeitos segundo nenhuma das normas — rejeitar peças conformes por variação estética é um modo de falha documentado em campo. Segundo, a fragilização: ambas as normas a previnem das mesmas duas formas (recozimento após limpeza química antes da galvanização, ou jateamento com limpeza flash), mas seus métodos de ensaio diferem (A143 parágrafo 9 contra cunha F606), portanto a capacidade do laboratório deve ser confirmada antes de especificar F2329 em pedidos de fixadores de alta resistência.
Encomenda e documentação
Documentos
Mediante solicitação, os envios são acompanhados de certificados do fabricante (mill test certificate), relatórios dimensionais e relatórios de ensaio de névoa salina, com rastreabilidade completa do lote desde a matéria-prima até ao produto acabado. A gestão da qualidade segue a lista de conformidade confirmada: ISO 9001:2015, RoHS, REACH. O conjunto exato de documentos é confirmado na encomenda.
Cotação
- A família de fixadores (Tratamentos de Superfície e Revestimentos) mais a designação normalizada do seu desenho — DIN / ISO / JIS / ASTM / ANSI, ou um desenho para peças especiais.
- Dimensão (diâmetro e comprimento), tipo de rosca (métrica ou polegada), classe ou grau de resistência, e revestimento ou acabamento.
- Quantidade por dimensão e a data de entrega pretendida.
- País de destino e eventuais documentos exigidos (por exemplo, um certificado do fabricante) para que a cotação os inclua.
Amostras e fornecimento
As amostras saem em 3–5 dias, para que possa verificar o ajuste e o acabamento antes de comprometer um lote. A quantidade mínima de encomenda é 1.000 peças por artigo. As peças standard em volume saem em 15–25 dias; as peças OEM personalizadas em 30–45 dias. Quantidades ou variantes fora da gama standard são confirmadas na cotação.
Armazenagem e expedição
As peças são embaladas para exportação e expedidas diretamente da fábrica para compradores na Europa, Ásia, Américas e Médio Oriente. Guarde os fixadores em local seco e protegido até à montagem e mantenha as peças revestidas na embalagem até à utilização; requisitos específicos de embalagem e conservação podem ser indicados na encomenda e são confirmados na cotação.
Processos de revestimento
Cada processo tem a sua própria página de especificações — estrutura do revestimento, desempenho anticorrosivo e orientação de cotação por processo.
Perguntas frequentes
Zinco lamelar ou zincagem eletrolítica — como escolher?
O zinco lamelar aplica-se sem eletrólise, evitando assim a exposição ao hidrogénio que a zincagem eletrolítica cria em peças temperadas de alta resistência, e alcança as gamas de névoa salina mais longas. A zincagem eletrolítica é a escolha versátil e económica para exposições menos agressivas. Indique a dureza da peça e o objetivo de corrosão (horas de névoa salina, se especificado) no pedido — a cotação confirma o sistema.
Quantas horas de névoa salina devo especificar?
As horas são um primeiro filtro, não uma garantia: os requisitos publicados vão de poucas horas para peças fosfatadas e oleadas a várias centenas para o zinco lamelar e os sistemas zinco-níquel. Especifique o ambiente que o fixador realmente enfrentará — ou exatamente a norma e a classe de espessura citadas no seu desenho (por exemplo ASTM B633 ou GMW3179) — em vez do número mais alto disponível.
O que deve indicar um pedido de cotação de revestimento?
O fixador sobre o qual o acabamento se aplica, o sistema de revestimento ou o objetivo de resistência à corrosão, a norma aplicável com a sua classe de espessura, e o relatório de ensaio de que precisa na entrega (os relatórios de névoa salina estão entre os documentos standard). Revestimentos fora da lista confirmada são precisados na cotação.
Artigos relacionados
- Como ler uma chamada de revestimento de fixadores: designações ISO 10683, horas de névoa salina e o que confirmar com o galvanizador
- Fixadores zincados eletroliticamente ou galvanizados por imersão a quente: qual revestimento para qual ambiente
- Revestimento de lâminas de zinco para fixadores: quando a evidência o apoia e o que verificar no revestidor
- Zinc flake vs. zinco-níquel para fixadores de alta resistência: o que as evidências estabelecem sobre hidrogênio, névoa salina, atrito e especificações
Solicitar um Orçamento
Obtenha preços diretos de fábrica de fabricantes verificados.
O que incluir no seu pedido de orçamento
- ✓ Norma e classe de qualidade (ex.: DIN 912, ISO 4762, classe 8.8) — ou um desenho para peças especiais.
- ✓ Medidas, comprimentos e tipo de rosca (métrica ou polegada).
- ✓ Quantidade por medida e data de entrega pretendida.
- ✓ País de destino, além de quaisquer requisitos de revestimento ou acabamento.
- ✓ Documentos de que precise junto com o envio (por ex., um certificado do fabricante) para que a cotação os inclua.
- ✓ O seu pedido vai diretamente para a equipe da fábrica por e-mail e recebe resposta em 24 horas.
- ✓ Preços diretos de fábrica
- ✓ Especificações padrão e personalizadas
- ✓ Exportação direta de fábrica para compradores na Europa, Ásia, Américas e Médio Oriente
- ✓ Suporte a toda a família de fixações