
Traitements de surface & revêtements
Services de finition de surface et de revêtement pour fixations en acier : zingueure lamellaire, phosphatation huilée, cadmiage et zinguage électrolytique. Les revêtements sont spécifiés selon les normes industrielles et OEM, avec des heures de brouillard salin, classes d'épaisseur et coefficients de frottement définis.
Dernière mise à jour : 2026-11
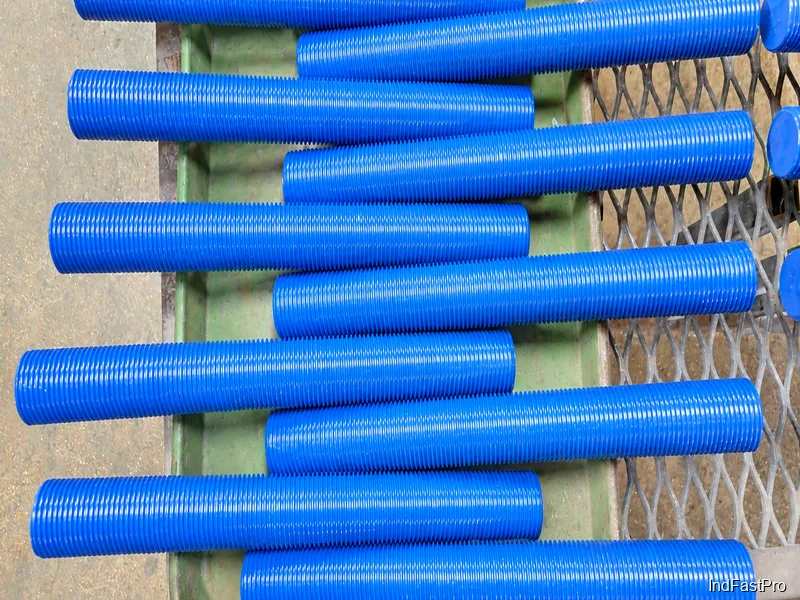
Caractéristiques
Gamme actuellement disponible — périmètre de fourniture confirmé par le fabricant ; toute exigence hors périmètre est confirmée par devis.
| quantité minimale de commande | per batch (carried with fastener order) |
|---|---|
| délai de livraison | +5-10 days per batch (with fastener order) |
| prix à partir de | quoted per batch/ton (no unit price published) |
| température maximale | electro-galvanized post-treatment <=80°C; Dacromet/Dacro curing ~300°C; phosphating 60-90°C |
Matériaux
- acier
Guide de sélection
Pourquoi les finitions sont spécifiées, comment les systèmes de revêtement courants se comparent, et ce que les normes de galvanisation à chaud exigent réellement d’une commande.
L’arbitrage : coût contre résistance à la corrosion
Les finitions de surface sont appliquées aux boulons et vis en acier principalement pour améliorer la résistance à la corrosion. Chaque finition offre un niveau différent et, en général, plus la résistance est élevée, plus la finition coûte. La résistance se mesure par l’essai neutre au brouillard salin (NSS) normalisé (ASTM B117 ou ISO 9227) : les pièces sont exposées au brouillard salin pendant un nombre d’heures défini, puis examinées visuellement.
La comparaison relative d’un fabricant pour ses cinq finitions les plus expédiées (coûts indexés sur son propre volume ; heures = plages NSS typiques) montre l’écart : phosphate de zinc + huile à l’indice 1 avec 2–72 heures ; zingage électrolytique à 2 avec 72–384 heures ; zinc-nickel à 6 avec environ 1000 heures ; cadmium à 9 avec 72–168 heures ; lamelles de zinc à 12 avec 240–1000 heures. Traitez les indices de coût comme un ordre de grandeur — ils varient avec le volume — mais la colonne des heures est un premier filtre exploitable pour apparier une finition à l’environnement réellement subi par la fixation.
Les cinq finitions les plus spécifiées
Le phosphate de zinc + huile est un procédé de conversion chimique en bain liquide suivi d’une huile de protection. C’est l’option la moins coûteuse : un revêtement noir fin adapté à la manutention, l’emballage, le stockage et une ambiance sèche courante ; il augmente légèrement la lubrification et présente un risque très faible de fragilisation par l’hydrogène pour les pièces trempées.
Le zingage électrolytique est le dépôt cathodique de zinc à partir d’une solution ionique. Il est polyvalent : des couches plus minces conviennent aux ambiances sèches intérieures, des couches plus épaisses aux expositions humides en extérieur et salines. Sa surface est modérément rugueuse, ce qui réduit la lubrification par rapport à l’acier nu — des scellants et lubrifiants permettent de retrouver les deux. Son inconvénient connu est la fragilisation par l’hydrogène des pièces trempées à haute résistance : l’hydrogène est produit à la surface de l’acier pendant le dépôt, aussi les spécifications de zingage incluent-elles un revenu après revêtement pouvant durer 24 heures ou plus selon l’épaisseur (référence : ASTM B850).
Le zinc-nickel se compose d’une couche de 8–14 µm d’alliage à 12–16 % de nickel au contact de l’acier, recouverte d’une passivation au trivalent et d’une couche de finition. Il offre jusqu’à 10 fois la résistance à la corrosion du zinc conventionnel plus une résistance à l’usure, et s’est imposé comme l’alternative moins toxique au cadmium vers laquelle convergent les concepteurs automobiles et de véhicules militaires sous l’effet des nouvelles réglementations.
Les lamelles de zinc s’appliquent sans électrolyse (trempe-centrifugation ou pulvérisation, puis cuisson), évitant ainsi totalement l’exposition à l’hydrogène du bain de dépôt, et atteignent 240–1000 heures au brouillard salin. Le cadmium, autrefois largement spécifié sur les fixations commerciales et militaires, a pratiquement disparu des produits commerciaux en raison de sa toxicité et a été retiré des nouvelles conceptions militaires ; les demandes restantes concernent des exigences patrimoniales AMS QQ-P-416.
Galvanisation à chaud : A153 et F2329 ne sont pas interchangeables
L’ASTM A153 comme l’ASTM F2329 régissent la galvanisation à chaud des pièces centrifugées — l’essorage maintient les filets exempts d’excès de zinc. La différence ne tient pas au procédé mais à la rigueur du cadre qualité : F2329 a été rédigé spécifiquement pour les fixations et ajoute des exigences à une base proche de l’A153. Si F2329 figure sur la commande, le type de lot doit être explicitement indiqué — lot de série ou lot de production (avec types de procédé Détection/Prévention selon F1470) — car l’ambiguïté ramène le fournisseur à une taille d’échantillon fixe et peut créer des lacunes de certification à la livraison.
F2329 ajoute des exigences absentes de l’A153 : essai d’adhérence au couteau obligatoire sur chaque lot de série (l’A153 n’essaie qu’en cas de problème visible) ; épaisseur de revêtement plus élevée pour les fixations et écrous jusqu’à 3/8 pouce (1,5 mils en moyenne contre 1,4 pour l’A153) et, surtout, pour les boulons de nuance A394 sous l’Exigence complémentaire 1 (2,8 mils en moyenne contre 2,1 pour l’A153 classe C) ; trempe à l’eau de toutes les pièces sauf refroidissement à l’air demandé par le client ; température moyenne du bain enregistrée et communiquée au client ; et un dossier de certification plus complet à la livraison.
Deux remarques pratiques pour les acheteurs. D’abord l’aspect : bosses, matité, zones grises ou légères non-uniformités de couleur ne constituent pas des défauts selon l’une ou l’autre norme — rejeter des pièces conformes pour des variations cosmétiques est un mode d’échec documenté sur le terrain. Ensuite la fragilisation : les deux normes la préviennent des deux mêmes façons (revenu après décapage chimique avant galvanisation, ou sablage avec nettoyage flash), mais leurs méthodes d’essai diffèrent (A143 paragraphe 9 contre coin F606) : la capacité du laboratoire doit être confirmée avant de spécifier F2329 sur des commandes de fixations à haute résistance.
Commande & documents
Documents
Sur demande, les expéditions sont accompagnées de certificats matière (mill test certificate), de rapports dimensionnels et de rapports d’essai au brouillard salin, avec une traçabilité complète des lots depuis la matière première jusqu’au produit fini. Le management de la qualité suit la liste de conformité confirmée : ISO 9001:2015, RoHS, REACH. Le jeu exact de documents est confirmé à la commande.
Devis
- La famille de fixations (Traitements de surface & revêtements) avec la désignation normale de votre dessin — DIN / ISO / JIS / ASTM / ANSI, ou un dessin pour les pièces spéciales.
- Dimensions (diamètre et longueur), type de filetage (métrique ou pouce), classe de résistance ou grade, et revêtement ou finition.
- Quantité par dimension et date de livraison visée.
- Pays de destination et documents requis le cas échéant (par ex. un certificat matière) afin que le devis les inclue.
Échantillons & approvisionnement
Les échantillons partent en 3 à 5 jours pour que vous puissiez vérifier l’ajustage et la finition avant d’engager une série. La quantité minimale de commande est de 1 000 pièces par article. Les pièces standard en série partent en 15 à 25 jours ; les pièces OEM personnalisées en 30 à 45 jours. Les quantités ou variantes hors gamme standard sont confirmées au devis.
Stockage & expédition
Les pièces sont emballées pour l’export et expédiées directement de l’usine vers des acheteurs en Europe, en Asie, dans les Amériques et au Moyen-Orient. Conservez les fixations au sec et à l’abri jusqu’au montage, et gardez les pièces revêtues dans leur emballage jusqu’à l’emploi ; des exigences d’emballage ou de conservation spécifiques peuvent être indiquées à la commande et sont confirmées au devis.
Procédés de revêtement
Chaque procédé a sa propre page de spécifications — structure du revêtement, tenue à la corrosion et conseils de demande de devis par procédé.
Foire aux questions
Zinc lamellaire ou zingage électrolytique — comment choisir ?
Le zinc lamellaire s’applique sans électrolyse, ce qui évite l’exposition à l’hydrogène que le zingage crée sur les pièces trempées à haute résistance, et il atteint les plages de brouillard salin les plus longues. Le zingage électrolytique est le choix polyvalent et moins coûteux pour des expositions moins agressives. Indiquez la dureté de la pièce et l’objectif de corrosion (heures de brouillard salin si spécifié) dans la demande — le devis confirme le système.
Combien d’heures de brouillard salin dois-je spécifier ?
Les heures sont un premier filtre, pas une garantie : les exigences publiées vont de quelques heures pour des pièces phosphatées et huilées à plusieurs centaines pour le zinc lamellaire et les systèmes zinc-nickel. Spécifiez l’environnement réellement subi par la fixation — ou exactement la norme et la classe d’épaisseur si votre dessin en cite une (par ex. ASTM B633 ou GMW3179) — plutôt que le chiffre le plus élevé disponible.
Que doit indiquer une demande de devis de revêtement ?
La fixation concernée, le système de revêtement ou l’objectif de résistance à la corrosion, la norme applicable avec sa classe d’épaisseur le cas échéant, et le rapport d’essai nécessaire à la livraison (les rapports d’essai au brouillard salin font partie des documents standard). Les revêtements hors liste confirmée sont précisés au devis.
Articles associés
- Lire un appel de revêtement de fixation : désignations ISO 10683, heures au brouillard salin et points à confirmer avec le zingueur
- Visserie zinguée électrolytique ou galvanisée à chaud : quel revêtement pour quel environnement
- Revêtement en paillettes de zinc pour les fixations : quand les données probantes le soutiennent et que vérifier chez le surfaceur
- Zinc lamellaire vs zinc-nickel pour les fixations haute résistance : ce que les sources établissent sur l'hydrogène, le brouillard salin, le frottement et les normes
Demander un devis
Obtenez des prix directs usine de fabricants vérifiés.
Ce qu’il faut inclure dans votre demande
- ✓ Norme et classe de qualité (ex. DIN 912, ISO 4762, classe 8.8) — ou un dessin pour les pièces spéciales.
- ✓ Dimensions, longueurs et type de filetage (métrique ou pouce).
- ✓ Quantité par dimension et votre délai de livraison souhaité.
- ✓ Pays de destination, ainsi que toute exigence de revêtement ou de finition.
- ✓ Les documents dont vous avez besoin avec l’expédition (par ex. un certificat matière) afin que le devis les inclue.
- ✓ Votre demande parvient directement à l’équipe de l’usine par e-mail et reçoit une réponse sous 24 heures.
- ✓ Prix directs usine
- ✓ Spécifications standard et sur mesure
- ✓ Exportation directe d'usine vers des acheteurs en Europe, en Asie, en Amérique et au Moyen-Orient
- ✓ Toutes les familles de fixations