
Oberflächenbehandlung & Beschichtungen
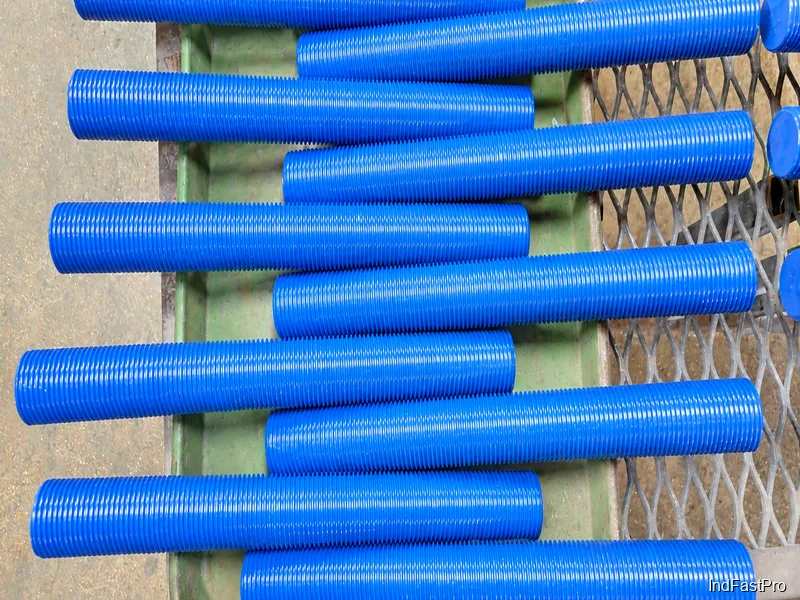
Oberflächenbehandlungs- und Beschichtungsdienstleistungen für Stahlverbindungselemente, darunter Zinklamelle, Phosphatierung mit Ölnachbehandlung, Cadmium galvanisch und galvanische Verzinkung. Beschichtungen werden nach Industriestandards und OEM-Vorgaben mit definierter Salzsprühdauer, Schichtdickenklassen und Reibbeiwertanforderungen spezifiziert.
Zuletzt aktualisiert: 2026-11
Technische Daten
Aktueller lieferbarer Umfang — vom Hersteller bestätigter Lieferumfang; Anforderungen außerhalb dieses Umfangs werden per Angebot bestätigt.
| Mindestbestellmenge | per batch (carried with fastener order) |
|---|---|
| Lieferzeit | +5-10 days per batch (with fastener order) |
| Preis ab | quoted per batch/ton (no unit price published) |
| Maximale Temperatur | electro-galvanized post-treatment <=80°C; Dacromet/Dacro curing ~300°C; phosphating 60-90°C |
Werkstoffe
- Stahl
Auswahlhilfe
Warum Oberflächen spezifiziert werden, wie die gängigen Beschichtungssysteme vergleichbar sind und was die Feuerverzinkungsnormen für eine Bestellung tatsächlich verlangen.
Der Kompromiss: Kosten gegenüber Korrosionsschutz
Oberflächenbeschichtungen werden auf Stahlschrauben primär zur Verbesserung des Korrosionsschutzes aufgebracht. Jede Beschichtung bietet ein anderes Niveau, und in der Regel steigt mit dem Korrosionsschutz auch der Preis. Gemessen wird mit dem neutralen Salzsprühtest (NSS) nach Normen wie ASTM B117 oder ISO 9227: Die Teile werden über eine festgelegte Stundenzahl der Salzsprühatmosphäre ausgesetzt und anschließend visuell geprüft.
Der relative Vergleich eines Herstellers für seine fünf meistgefahren Ausführungen (Kosten auf sein eigenes Volumen indexiert; Stunden sind typische NSS-Bereiche) zeigt die Spanne: Zinkphosphat + Öl bei Index 1 mit 2–72 Stunden; galvanische Verzinkung bei 2 mit 72–384 Stunden; Zink-Nickel bei 6 mit rund 1000 Stunden; Cadmium bei 9 mit 72–168 Stunden; Zinklamelle bei 12 mit 240–1000 Stunden. Die Kostenindizes sind Größenordnungshinweise — sie schwanken mit dem Volumen — aber die Stundenspalte ist ein brauchbarer erster Filter, um eine Beschichtung an die tatsächliche Umgebung anzupassen.
Die fünf meist spezifizierten Ausführungen
Zinkphosphat + Öl ist ein Nassbad-Umwandlungsprozess mit anschließendem Schutzöl. Sie ist die kostengünstigste Option, ergibt einen dünnen schwarzen Überzug für Handhabung, Verpackung, Lagerung und normale trockene Umgebung, erhöht die Schmierigkeit leicht und birgt ein sehr geringes Risiko von Wasserstoffversprödung bei gehärteten Teilen.
Galvanische Verzinkung ist die kathodische Abscheidung von Zink aus einer Ionenlösung. Sie ist vielseitig: dünnere Schichten passen zu trockenen Innenbedingungen, dickere zu feuchter Außen- und Salzwasserexposition. Die Oberfläche ist mäßig rau, was die Schmierigkeit gegenüber blankem Stahl mindert — Dicht- und Schmierstoffe stellen beide Eigenschaften wieder her. Bekannter Nachteil ist die Wasserstoffversprödung gehärteter Hochleistungsteile: Wasserstoff entsteht beim Galvanisieren an der Stahloberfläche, daher sehen Plattierungsspezifikationen eine Wärmebehandlung nach dem Beschichten vor, die je Schichtdicke 24 Stunden oder mehr dauern kann (Referenz: ASTM B850).
Zink-Nickel besteht aus einer 8–14 µm dicken Legierungsschicht mit 12–16 % Nickel neben dem Stahl, gefolgt von dreiwertiger Passivierung und Decklack. Sie bietet bis zu zehnfachen Korrosionsschutz gegenüber herkömmlichem Zink plus Verschleißfestigkeit und hat sich als weniger toxische Cadmium-Alternative etabliert, zu der Automobil- und Militärfahrzeugentwickler unter neuen Regulierung wechseln.
Zinklamelle wird nicht-elektrolytisch aufgebracht (Tauchschleuder oder Sprühverfahren, anschließend gehärtet), vermeidet damit die Wasserstoffbelastung des Galvanisierbads vollständig und erreicht 240–1000 Salzspraystunden. Cadmium, früher bei kommerziellen und militärischen Verbindungselementen weit verbreitet, ist wegen seiner Toxizität aus Neuprodukten praktisch verschwunden und aus neuen militärischen Konstruktionen entfernt; verbleibende Anfragen betreffen Altanforderungen nach AMS QQ-P-416.
Feuerverzinkung: A153 und F2329 sind keine austauschbaren Angaben
Sowohl ASTM A153 als auch ASTM F2329 regeln die Feuerverzinkung zentrifugierten Hardware — der Schleuderschritt hält die Gewinde frei von Zinküberschuss. Der Unterschied liegt nicht im Verfahren, sondern in der Strenge des Qualitätssystems: F2329 wurde speziell für Verbindungselemente geschrieben und legt zusätzliche Anforderungen über eine A153-ähnliche Basis. Steht F2329 auf der Bestellung, muss die Losart ausdrücklich genannt werden — Chargenlos oder Produktionslos (mit Detektions-/Präventionsverfahren nach F1470) —, weil Mehrdeutigkeit den Lieferanten auf eine feste Stichprobengröße festlegt und Zertifizierungslücken bei der Lieferung erzeugen kann.
F2329 ergänzt Anforderungen, die A153 nicht kennt: verpflichtende Haftfestigkeitsprüfung mit dem Stechmesser an jeder Chargenlos (A153 prüft nur bei sichtbaren Problemen); höhere Schichtdicke für Verbindungselemente und Muttern bis 3/8 Zoll (1,5 mils Mittelwert gegenüber 1,4 nach A153) und — am bedeutendsten — für Bolzen der Güte A394 unter Ergänzender Anforderung 1 (2,8 mils Mittelwert gegenüber 2,1 nach A153 Klasse C); Wasserabschreckung aller Teile, sofern der Kunde nicht Luftkühlung vorgibt; dokumentierte mittlere Badtemperatur, die dem Kunden mitgeteilt wird; und ein vollständigeres Zertifikatspaket bei Lieferung.
Zwei praktische Hinweise für Einkäufer. Erstens das Erscheinungsbild: Unregelmäßigkeit, Mattheit, graue Flächen oder leichte Farbschwankungen sind nach beiden Normen keine Fehler — die Zurückweisung konformer Teile wegen optischer Variation ist ein dokumentierter Praxisfehler. Zweitens Versprödung: Beide Normen beugen ihr auf dieselbe Weise vor (Auslagern nach chemischer Reinigung vor dem Verzinken oder Strahlen mit Flash-Cleaning), unterscheiden sich aber in der Prüfverfahren (A143 Absatz 9 gegenüber F606-Keil), daher sollte die Laborfähigkeit geklärt werden, bevor F2329 für Hochleistungsbolzen spezifiziert wird.
Bestellung & Dokumentation
Dokumente
Auf Wunsch liefern die Sendungen Werkszeugnisse (Mill Test Certificate), Maßprüfberichte und Salzsprühtestberichte mit, mit vollständiger Chargenrückverfolgung vom Rohmaterial bis zum Fertigprodukt. Das Qualitätsmanagement folgt der bestätigten Konformitätsliste: ISO 9001:2015, RoHS, REACH. Der genaue Dokumentenumfang wird mit der Bestellung bestätigt.
Angebot
- Die Verbindungselementfamilie (Oberflächenbehandlung & Beschichtungen) samt Normbezeichnung aus Ihrer Zeichnung — DIN / ISO / JIS / ASTM / ANSI, oder eine Zeichnung für Sonderteile.
- Abmessung (Durchmesser und Länge), Gewindeart (metrisch oder Zoll), Festigkeitsklasse oder Güte sowie Beschichtung oder Oberfläche.
- Menge je Größe und Ihr Wunschtermin für die Lieferung.
- Bestimmungsland sowie gegebenenfalls erforderliche Dokumente (z. B. ein Werkszeugnis), damit das Angebot sie berücksichtigt.
Muster & Lieferung
Muster versenden wir in 3–5 Tagen, damit Sie Passung und Ausführung prüfen können, bevor Sie eine Charge bestellen. Die Mindestbestellmenge beträgt 1.000 Stück pro Artikel. Standardteile in Serie werden in 15–25 Tagen geliefert, kundenspezifische OEM-Teile in 30–45 Tagen. Mengen oder Varianten außerhalb des Standardprogramms werden im Angebot bestätigt.
Lagerung & Versand
Die Teile werden exportgerecht verpackt und ab Werk direkt an Käufer in Europa, Asien, Amerika und dem Nahen Osten versandt. Lagern Sie Verbindungselemente trocken und geschützt bis zur Montage und belassen Sie beschichtete Teile bis zur Verwendung in ihrer Verpackung; besondere Verpackungs- und Konservierungsanforderungen können Sie auf der Bestellung angeben und werden im Angebot bestätigt.
Beschichtungsverfahren
Jedes Verfahren hat eine eigene Spezifikationsseite — Schichtaufbau, Korrosionsleistung und Anfragehinweise je Beschichtung.
Häufig gestellte Fragen
Zinklamelle oder galvanische Verzinkung — wie wähle ich?
Zinklamelle wird nicht-elektrolytisch aufgebracht und vermeidet damit die Wasserstoffversprödungsgefahr, die das Galvanisieren bei gehärteten Hochleistungsteilen erzeugt; zudem werden längere Salzsprühbereiche erreicht. Galvanische Verzinkung ist die kostengünstigere, vielseitige Wahl für weniger aggressive Exposition. Nennen Sie Teilhärte und Korrosionsziel (Salzspraystunden, falls spezifiziert) in der RFQ — das Angebot bestätigt das System.
Wie viele Salzspraystunden sollte ich spezifizieren?
Stunden sind ein erster Filter, keine Garantie: veröffentlichte Normanforderungen reichen von wenigen Stunden für phosphatierte und geölte Teilen bis zu mehreren Hundert für Zinklamelle und Zink-Nickel. Spezifizieren Sie die Umgebung, die das Verbindungselement tatsächlich sieht — oder exakt die Norm mit Schichtklassen, die Ihre Zeichnung nennt (z. B. ASTM B633 oder GMW3179) — statt einfach den höchsten verfügbaren Wert.
Was sollte eine Beschichtungs-RFQ enthalten?
Das Verbindungselement, auf dem die Beschichtung aufgebracht wird, das Beschichtungssystem oder das Korrosionsziel, gegebenenfalls die maßgebliche Norm mit Schichtklasse sowie der Prüfbericht, den Sie bei Lieferung benötigen (Salzsprühtestberichte gehören zu den Standarddokumenten). Beschichtungen außerhalb der bestätigten Liste werden im Angebot bestätigt.
Weiterführende Fachartikel
- Beschichtungskennzeichnung an Verbindungselementen lesen: ISO 10683-Kurzzeichen, Salzsprühstunden und was mit dem Galvaniseur zu klären ist
- Galvanisch verzinkte oder feuerverzinkte Verbindungselemente: welche Beschichtung für welche Umgebung
- Zinklamellenbeschichtung für Verbindungselemente: Wann die Evidenz sie stützt und was beim Beschichter zu prüfen ist
- Zinklamellen vs. Zink-Nickel für hochfeste Verbindungselemente: Was die Belege zu Wasserstoff, Salzspray, Reibung und Normen klären
Angebot anfordern
Erhalten Sie Direktpreise von geprüften Herstellern.
Das sollten Sie in Ihrer Anfrage angeben
- ✓ Norm und Festigkeitsklasse (z. B. DIN 912, ISO 4762, Klasse 8.8) — bei Sonderteilen bitte eine Zeichnung beifügen.
- ✓ Abmessungen, Längen und Gewindeart (metrisch oder Zoll).
- ✓ Menge je Größe und Ihr Wunschliefertermin.
- ✓ Lieferland sowie Anforderungen an Beschichtung oder Oberfläche.
- ✓ Dokumente, die Sie zur Lieferung benötigen (z. B. ein Werkszeugnis), damit das Angebot sie berücksichtigt.
- ✓ Ihre Anfrage geht direkt per E-Mail an unser Werkteam und wird innerhalb von 24 Stunden beantwortet.
- ✓ Direktpreise ab Werk
- ✓ Standard- und Sonderspezifikationen
- ✓ Export ab Werk an Käufer in Europa, Asien, Amerika und dem Nahen Osten
- ✓ Abdeckung aller Verbindungselement-Familien