
Obróbka powierzchniowa i powłoki
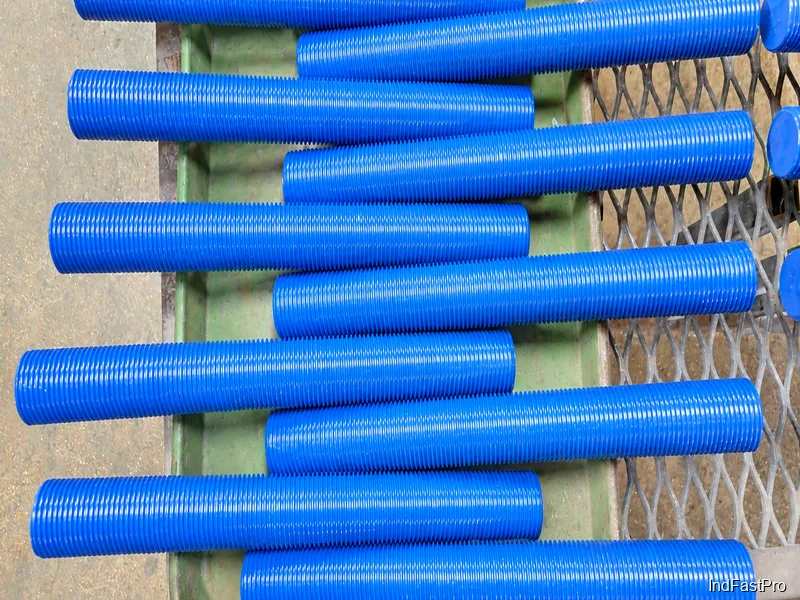
Usługi obróbki powierzchniowej i powlekania łączników stalowych, obejmujące płatkowe powłoki cynkowe, fosfatowanie z olejeniem, kadrowanie elektrolityczne i cynkowanie galwaniczne. Powłoki są dobierane według wymagań branżowych i norm OEM, z określoną liczbą godzin w badaniu mgły solnej, klasami grubości i wymaganiami dotyczącymi współczynnika tarcia.
Ostatnia aktualizacja: 2026-11
Specyfikacja
Aktualnie dostarczany asortyment — zakres dostaw potwierdzony przez producenta; wymagania wykraczające poza ten zakres są potwierdzane w ofercie.
| minimalna ilość zamówienia (MOQ) | per batch (carried with fastener order) |
|---|---|
| czas realizacji | +5-10 days per batch (with fastener order) |
| cena od | quoted per batch/ton (no unit price published) |
| maksymalna temperatura | electro-galvanized post-treatment <=80°C; Dacromet/Dacro curing ~300°C; phosphating 60-90°C |
Materiały
- stal
Wskazówki doboru
Po co określa się powłoki, jak porównują się popularne systemy powłok i czego normy cynkowania ogniowego faktycznie wymagają od zamówienia.
Kompromis: koszt kontra odporność na korozję
Powłoki nakłada się na stalowe śruby i wkręty przede wszystkim w celu poprawy odporności na korozję. Każda powłoka oferuje inny poziom ochrony i zazwyczaj im wyższa odporność, tym wyższy koszt. Odporność mierzy się standardowym testem w neutralnej mgławicy solnej (NSS) wg norm takich jak ASTM B117 lub ISO 9227: części poddaje się działaniu mgły solnej przez określoną liczbę godzin, a następnie bada wizualnie.
Względne porównanie jednego producenta dla pięciu najczęściej wysyłanych powłok (koszty zindeksowane do jego własnego wolumenu; godziny = typowe zakresy NSS) pokazuje rozpiętość: fosforan cynku + olej przy indeksie 1 z 2–72 godzinami; cynkowanie galwaniczne przy 2 z 72–384 godzinami; cynk-nikiel przy 6 z około 1000 godzinami; kadm przy 9 z 72–168 godzinami; cynk łuskowy przy 12 z 240–1000 godzinami. Indeksy kosztów traktuj jako rząd wielkości — zmieniają się z wolumenem — ale kolumna godzin to użyteczny pierwszy filtr doboru powłoki do rzeczywistego środowiska pracy połączenia.
Pięć najczęściej określanych powłok
Fosforan cynku + olej to proces przemiany chemicznej w kąpieli cieczy, po którym nakłada się olej ochronny. To najtańsza opcja: cienka czarna powłoka nadająca się do obróbki, pakowania, magazynowania i zwykłych suchych warunków; lekko poprawia smarność i niesie bardzo niskie ryzyko kruchości wodorowej dla części hartowanych.
Cynkowanie galwaniczne to katodowe osadzanie cynku z roztworu jonowego. Jest wszechstronne: cieńsze warstwy pasują do suchych warunków wewnętrznych, grubsze do wilgotnego na zewnątrz i słonego narażenia. Powierzchnia jest umiarkowanie chropowata, co obniża smarność względem gołej stali — uszczelniacze i smary przywracają obie cechy. Znaną wadą jest kruchość wodorowa hartowanych części wysokowytrzymałych: wodór powstaje na powierzchni stali podczas galwanizowania, dlatego specyfikacje obejmują wygrzewanie po powlekaniu, które może trwać 24 godziny lub dłużej zależnie od grubości (referencja: ASTM B850).
Cynk-nikiel składa się z warstwy stopu o grubości 8–14 µm zawierającej 12–16% niklu przy stali, pokrytej pasywacją trójwartościową i powłoką wierzchnią. Oferuje do 10 razy wyższą odporność na korozję niż zwykły cynk oraz odporność na zużycie i upowszechnił się jako mniej toksyczna alternatywa kadmu, ku której zmierzają konstruktorzy motoryzacyjni i pojazdów wojskowych pod wpływem nowych przepisów.
Cynk łuskowy nakłada się bez elektrolizy (zanurzeniowo-wirowo lub natryskowo, potem utwardzanie), całkowicie unikając narażenia wodorowego z kąpieli galwanicznej, i osiąga 240–1000 godzin mgły solnej. Kadm, dawniej szeroko określany na łącznikach komercyjnych i wojskowych, praktycznie zniknął z produktów komercyjnych ze względu na toksyczność i został usunięty z nowych konstrukcji wojskowych; pozostałe zapytania dotyczą wymagań dziedziczonych AMS QQ-P-416.
Cynkowanie ogniowe: A153 i F2329 nie są zamiennymi wpisami
Zarówno ASTM A153, jak i ASTM F2329 regulują cynkowanie ogniowe elementów wirowanych — wirowanie utrzymuje gwinty wolne od nadmiaru cynku. Różnica nie leży w procesie, lecz w rygorze systemu jakości: F2329 została napisana specjalnie dla łączników i nakłada dodatkowe wymagania na podstawę zbliżoną do A153. Jeżeli F2329 jest wpisana na zamówieniu, typ partii musi być wyraźnie podany — partia wsadowa czy produkcyjna (z typami procesu Detekcja/Zapobieganie wg F1470) — ponieważ niejednoznaczność sprowadza dostawcę do stałej wielkości próby i może tworzyć luki certyfikacyjne przy dostawie.
F2329 dodaje wymagania, których nie ma A153: obowiązkowy test przyczepności nożem na każdej partii wsadowej (A153 bada tylko przy widocznym problemie); większą grubość powłoki dla łączników i nakrętek do 3/8 cala (1,5 mil średnio wobec 1,4 wg A153) i — najistotniejsze — dla śrub gatunku A394 według Wymagania Uzupełniającego 1 (2,8 mil średnio wobec 2,1 wg A153 klasa C); hartowanie wodne wszystkich części, chyba że klient określi chłodzenie powietrzem; rejestrowaną średnią temperaturę kąpieli przekazywaną klientowi oraz pełniejszy pakiet certyfikatów przy dostawie.
Dwie praktyczne uwagi dla kupujących. Po pierwsze wygląd: grudki, matowość, szare obszary czy drobna nierównomierność koloru nie są wadami według żadnej z norm — odrzucanie zgodnych części za wariacje kosmetyczne to udokumentowany błąd z praktyki. Po drugie kruchość: obie normy zapobiegają jej tymi samymi dwoma sposobami (wygrzewanie po czyszczeniu chemicznym przed cynkowaniem lub piaskowanie z czyszczeniem flash), lecz metody badań różnią się (A143 akapit 9 wobec klina F606), więc możliwości laboratorium należy potwierdzić, zanim F2329 zostanie określona w zamówieniach wysokowytrzymałych łączników.
Zamówienie i dokumentacja
Dokumenty
Na życzenie przesyłki są zaopatrzone w świadectwa kontroli materiałowej (mill test certificate), raporty wymiarowe i raporty z badań w mgle solnej, z pełną identyfikowalnością partii od surowca po produkt gotowy. Zarządzanie jakością opiera się na potwierdzonej liście zgodności: ISO 9001:2015, RoHS, REACH. Dokładny zestaw dokumentów jest potwierdzany w zamówieniu.
Wycena
- Rodzina łączników (Obróbka powierzchniowa i powłoki) wraz z oznaczeniem normowym z rysunku — DIN / ISO / JIS / ASTM / ANSI, albo rysunek dla części specjalnych.
- Wymiar (średnica i długość), rodzaj gwintu (metryczny lub calowy), klasa lub gatunek wytrzymałości oraz powłoka lub wykończenie.
- Ilość na wymiar i docelowa data dostawy.
- Kraj przeznaczenia oraz ewentualne wymagane dokumenty (np. świadectwo kontroli materiałowej), aby znalazły się w wycenie.
Próbki i dostawy
Próbki wysyłamy w 3–5 dni, aby można było sprawdzić pasowanie i wykończenie przed zamówieniem partii. Minimalna wielkość zamówienia to 1 000 sztuk na pozycję. Standardowe części seryjne realizujemy w 15–25 dni, a niestandardowe części OEM w 30–45 dni. Ilości lub warianty spoza programu standardowego są potwierdzane w wycenie.
Składowanie i wysyłka
Części są pakowane pod eksport i wysyłane prosto z fabryki do odbiorców w Europie, Azji, Ameryce i na Bliskim Wschodzie. Łączniki przechowuj w suchym i chronionym miejscu do montażu, a części powlekane — w opakowaniu do momentu użycia; szczególne wymagania pakowania i konserwacji można wskazać w zamówieniu i zostaną potwierdzone w wycenie.
Procesy powlekania
Każdy proces ma własną stronę specyfikacji — budowa powłoki, odporność na korozję i wskazówki do zapytania, proces po procesie.
Często zadawane pytania
Cynk łuskowy czy cynkowanie galwaniczne — jak wybrać?
Cynk łuskowy nakłada się bez elektrolizy, więc omija narażenie na wodór, które galwanizacja tworzy w utwardzonych częściach wysokowytrzymałych, i osiąga dłuższe zakresy mgły solnej. Cynkowanie galwaniczne to tańszy, uniwersalny wybór przy mniej agresywnych narażeniach. Podaj twardość części i cel korozyjny (godziny mgły solnej, jeśli są określone) w zapytaniu — wycena potwierdzi system.
Ile godzin mgły solnej powinienem określić?
Godziny to pierwszy filtr, nie gwarancja: publikowane wymagania norm wahają się od kilku godzin dla części fosfatowanych i naolejonych do kilkuset dla cynku łuskowego i układów cynk-nikiel. Określ środowisko, w którym łącznik faktycznie będzie pracował — albo dokładnie normę wraz z klasą grubości wskazaną na rysunku (np. ASTM B633 lub GMW3179) — zamiast najwyższej dostępnej liczby.
Co powinno określać zapytanie o powłokę?
Łącznik, na którym nakładana jest powłoka, system powłokowy lub cel odporności na korozję, ewentualnie obowiązującą normę wraz z klasą grubości oraz raport z badań potrzebny przy dostawie (raporty z badań w mgle solnej należą do standardowych dokumentów). Powłoki spoza potwierdzonej listy są doprecyzowywane w wycenie.
Powiązane artykuły
- Jak czytać oznaczenie powłoki na rysunku złącza: oznaczenia ISO 10683, godziny w badaniu mgły solnej i co potwierdzić z galwanizatorem
- Łączniki cynkowane galwanicznie czy ogniowo: jakie powłoki do jakiego środowiska
- Powłoka łuskowa cynkowa (zinc-flake) dla łączników: kiedy dowody ją wspierają i co zweryfikować u wykonawcy powłok
- Zinc flake kontra cynk-nikiel dla łączników wysokowytrzymałych: co źródła rozstrzygają w kwestii wodoru, mgły solnej, tarcia i norm
Zapytanie ofertowe
Uzyskaj ceny bezpośrednio od producenta — od zweryfikowanych dostawców.
Co powinno znaleźć się w Twoim zapytaniu ofertowym
- ✓ Norma i klasa wytrzymałości (np. DIN 912, ISO 4762, klasa 8.8) — w przypadku części niestandardowych dołącz rysunek.
- ✓ Wymiary, długości i rodzaj gwintu (metryczny lub calowy).
- ✓ Ilość dla każdego wymiaru oraz oczekiwany termin dostawy.
- ✓ Kraj docelowy oraz wymagania dotyczące powłoki lub wykończenia powierzchni.
- ✓ Dokumenty, które mają być dołączone do przesyłki (np. świadectwo kontroli materiałowej), aby znalazły się w wycenie.
- ✓ Twoje zapytanie trafia bezpośrednio pocztą e-mail do zespołu fabryki, a odpowiedź otrzymasz w ciągu 24 godzin.
- ✓ Ceny bezpośrednio od producenta
- ✓ Specyfikacje standardowe i niestandardowe
- ✓ Eksport bezpośrednio z fabryki do klientów w Europie, Azji, Ameryce i na Bliskim Wschodzie
- ✓ Obsługa pełnej rodziny łączników